jazyk
Novinky z oboru
Jak vybrat správný kloub CV pro automobilové pohonné systémy: Technická příručka pro kupujícího
Funkce CV kloubu v hnacím ústrojí vozidla
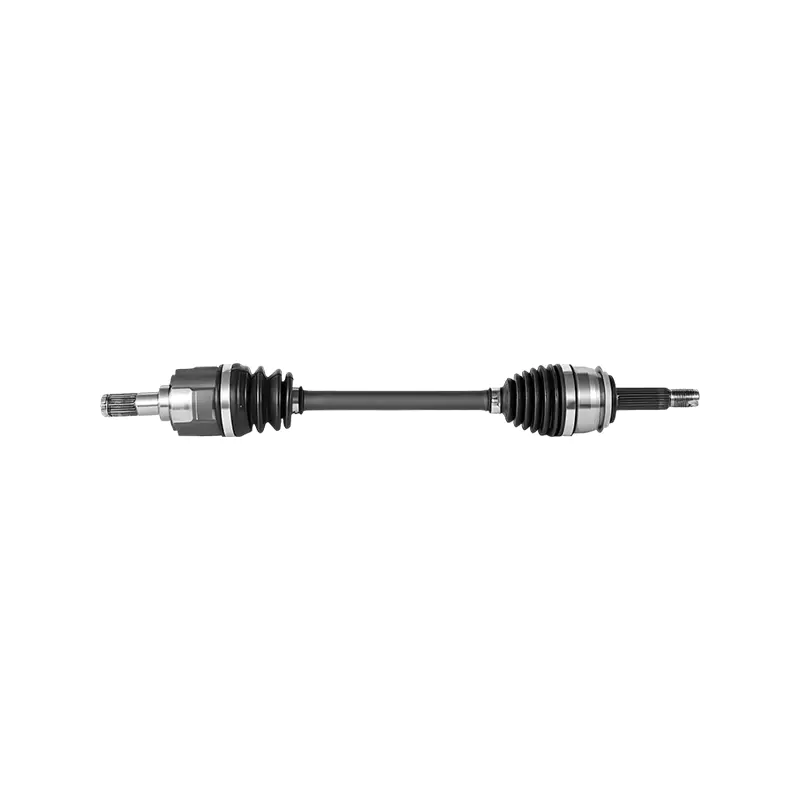
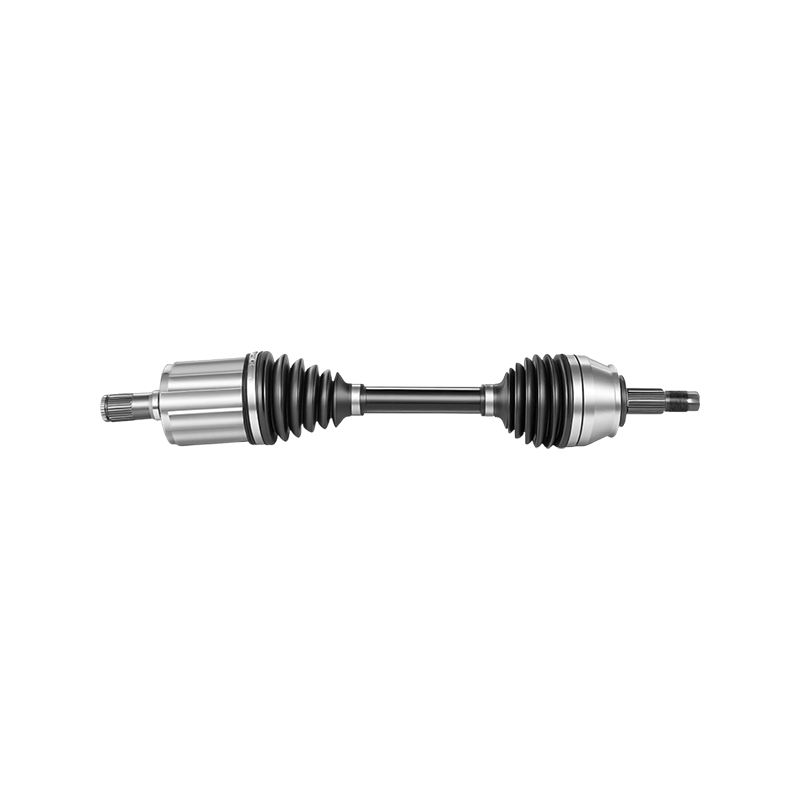
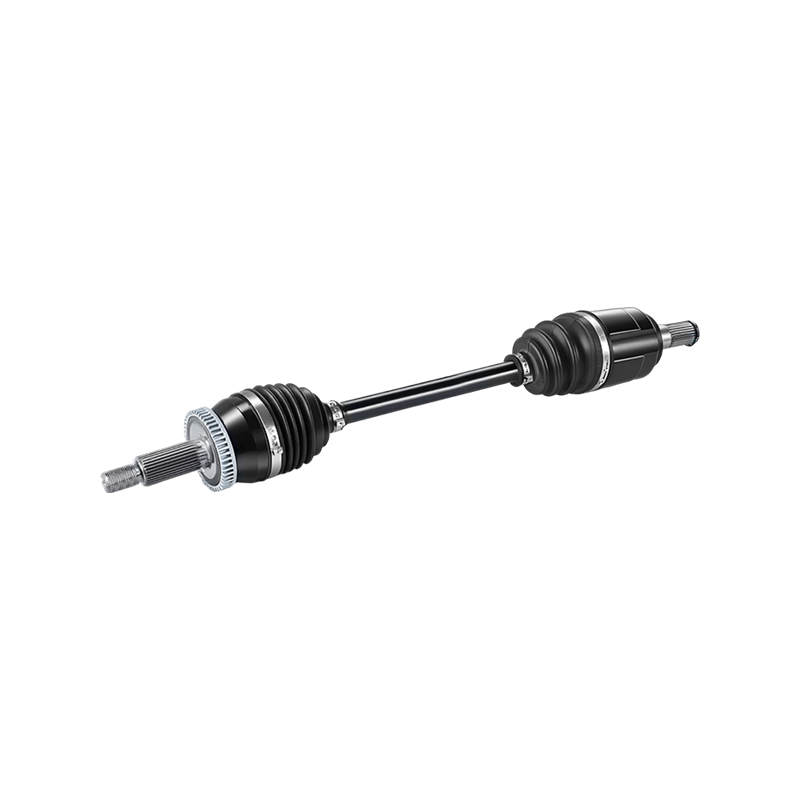
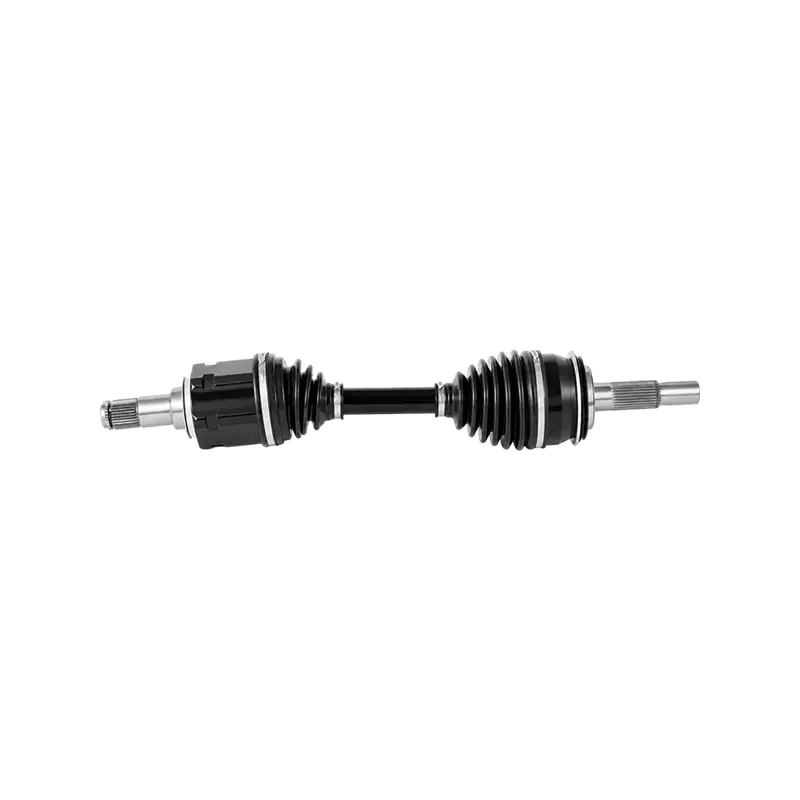
A konstantní rychlostní kloub je umístěn mezi převodovkou a nábojem kola a přenáší rotační výkon při konstantní úhlové rychlosti, i když dráha zavěšení mění úhel pohonu. Na rozdíl od univerzálního kloubu, který zavádí kolísání rychlosti při provozu pod úhlem, správně navržený kloub CV udržuje hladký přenos točivého momentu prostřednictvím zámku řízení a komprese zavěšení. To je důvod, proč platformy s pohonem předních a všech kol spoléhají téměř výhradně na klouby CV spíše než na starší provedení ve stylu kardanu.
Pro inženýry a nákupní týmy, které získávají náhradní nebo OEM komponenty, je výběrový proces jen zřídka tak jednoduchý jako přiřazení čísla dílu. Hmotnost vozidla, výkon točivého momentu, rozsah kloubů a pracovní cyklus – to vše má tvar, který geometrii kloubu, design klece a materiál boty vydrží v terénu. Špatná volba nejen zkracuje životnost; může způsobit vibrace, změny pocitu z řízení a ve vážných případech selhání hnacího ústrojí při dálniční rychlosti.
Tato příručka vás seznámí s technickými kritérii, která oddělují spolehlivý spoj od spoje, který předčasně selže, zahrnuje typy spojů, materiálové vědy, diagnostiku opotřebení, hodnocení dodavatelů a kalkulace nákladů, které jsou důležité po dobu životnosti vozového parku nebo výrobní série.
Uspořádání hnacího ústrojí také utváří průběh zatížení, který každý kloub vidí během své životnosti. Sedan s pohonem předních kol většinou vyžaduje, aby jeho vnější klouby zvládaly stálý točivý moment při mírných úhlech natočení volantu, zatímco kompaktní crossover s kratším rozvorem a užším poloměrem otáčení tytéž klouby každodenně posouvá blíže k jejich maximálnímu kloubovému limitu. Systémy s pohonem všech kol a částečným pohonem všech čtyř kol přidávají další proměnnou, protože převody výkonu a uzávěrky diferenciálů mohou na okamžik přenést mnohem větší podíl točivého momentu přes jedinou nápravu, než by kdy viděla srovnatelná platforma s pohonem předních kol. Pochopení toho, kde se dané vozidlo nebo vozový park nachází v tomto spektru, je prvním praktickým krokem před porovnáním čísel dílů nebo cenových nabídek dodavatelů, protože to zužuje pole na rodiny kloubů, které byly skutečně navrženy pro danou kombinaci zatížení a úhlu, spíše než na ty, které pouze odpovídají vzoru šroubů, což šetří čas později v procesu hodnocení.
Typy CV kloubů: Pevné vs
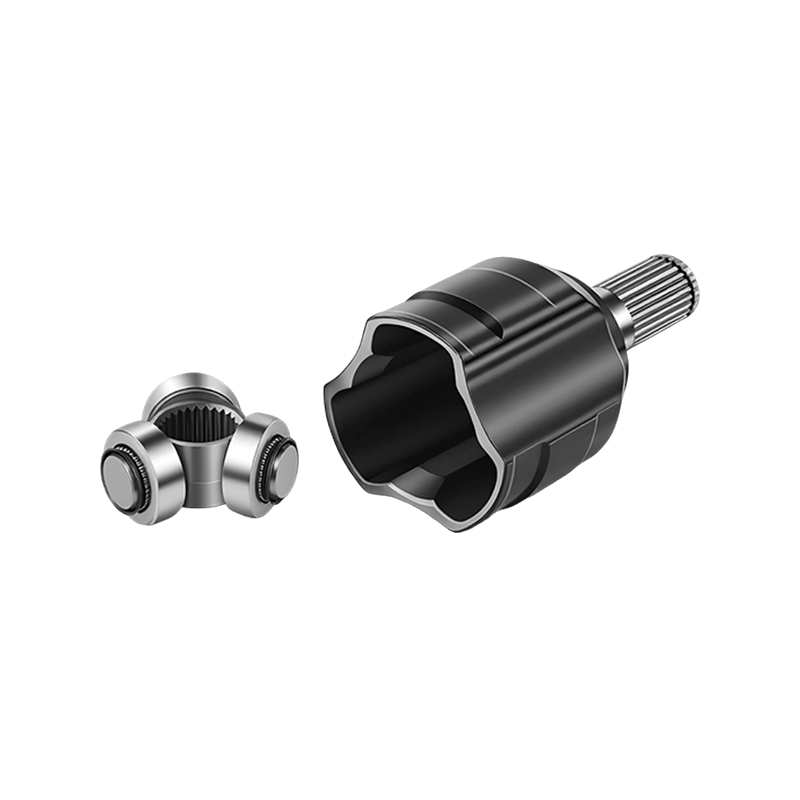
Každá hnací náprava používá dva klouby s různými funkcemi. Vnější kloub, nejblíže ke kolu, musí zvládnout velké úhly řízení, ale velmi malý axiální zdvih. Vnitřní kloub, blíže k převodovce, zvládá menší úhel, ale musí se přizpůsobit zkracování a prodlužování nápravy, ke kterému dochází při pohybu odpružení. Tyto dva požadavky vedly ke dvěma širokým společným rodinám.
| Typ kloubu | Typické umístění | Maximální artikulace | Axiální ponor |
|---|---|---|---|
| Opraveno (ve stylu Rzeppa) | Přívěsný | 45 až 50 stupňů | Minimální |
| Zanoření (styl na stativ) | Na palubě | 20 až 26 stupňů | Až 50 mm |
| Dvojité posunutí zanoření | Na palubě, high-travel platforms | 22 až 24 stupňů | Až 60 mm |
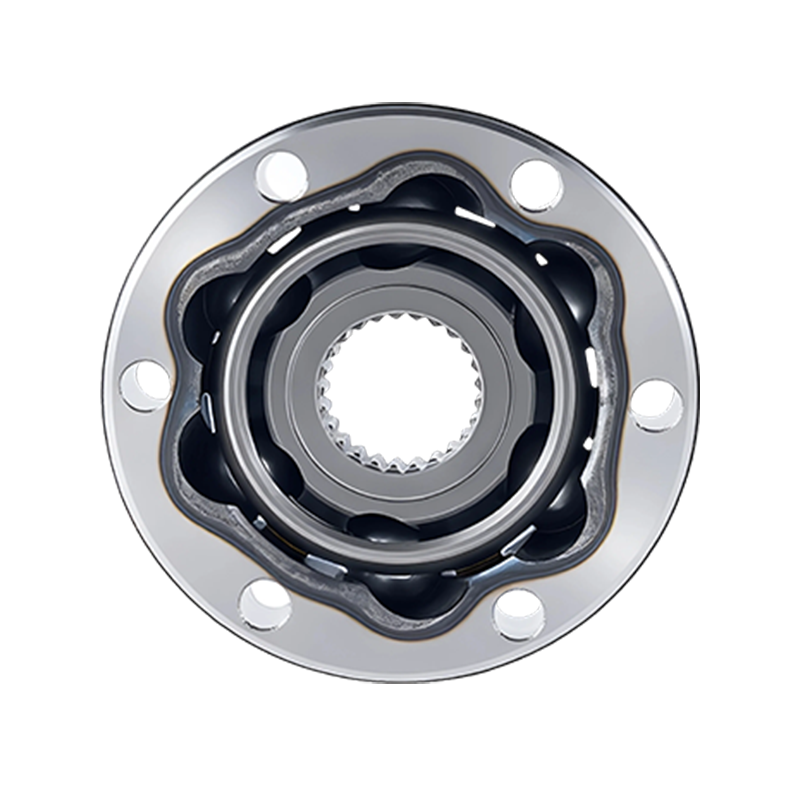
Pevné klouby využívají uspořádání klece a koule, které udržuje středový bod nehybný a zároveň umožňuje změny úhlu natočení volantu, což je důvod, proč dominují aplikacím na přívěsu téměř u každého vozu s pohonem předních kol. Naproti tomu ponorné spoje využívají stativová ložiska nebo vyosené kuličkové dráhy, které umožňují hřídeli zasouvat a vysouvat a absorbovat změny délky způsobené geometrií zavěšení, aniž by tento pohyb přenášely do náboje kola.
Nesoulad těchto návrhů, například montáž kloubu s nízkým ponorem na vnitřní aplikaci s dlouhým zdvihem zavěšení, je jednou z nejčastějších chyb při získávání zdrojů při výměně náhradních dílů. Spoj se může správně sešroubovat a dokonce může krátkou dobu fungovat, ale zasekne se nebo selže v dostatečném předstihu před stanoveným servisním intervalem.
Geometrie klece je druhou proměnnou, kterou lze snadno přehlédnout při porovnávání spojů, které se jinak na technickém listu zdají identické. Klec drží koule na místě a zároveň jim umožňuje, aby se kutálely ve svých drahách, jak se kloub kloubí, a malé rozdíly ve tvaru kapsy nebo úhlu okénka mění, jak rovnoměrně je zatížení sdíleno napříč koulí nastavenou při extrémních úhlech řízení. Klec navržená s velkorysou světlostí okna má tendenci běžet chladněji a tišeji v blízkosti své artikulační hranice, což je důležité u kompaktních vozidel, která pravidelně řídí řízení blízko úplného zámku během manévrování v nízké rychlosti, jako je parkování. Naopak, těsnější konstrukce klece může zlepšit torzní tuhost na úkor maximálního úhlu, což je rozumný kompromis pro platformy orientované na výkon, které se jen zřídka přibližují úplnému zámku řízení, ale zaznamenávají trvale vysoký točivý moment.
Výběr materiálu a přesnost výroby
Kuličkové dráhy, klec a vnitřní kroužek kloubu CV fungují při opakovaném bodovém zatížení při vysoké rychlosti otáčení, takže výběr slitiny a proces tepelného zpracování určují únavovou životnost více než téměř jakákoli jiná proměnná. Většina kvalitních spojů používá středně uhlíkovou legovanou ocel, cementační procesem indukce nebo nauhličování na povrchovou tvrdost v rozsahu 58 až 62 HRC, přičemž si zachovává houževnatější, tažnější jádro, aby odolalo lomu při rázovém zatížení.
Kromě samotné slitiny určuje rozměrová přesnost v drážkách kuliček, jak rovnoměrně je zatížení rozloženo mezi šest nebo osm kuliček v typickém kloubu. Drážky obrobené mimo přijatelnou rozměrovou toleranci soustřeďují zatížení na menší počet kontaktních bodů, což urychluje povrchové důlky a nakonec vytváří zvuk cvakání, který si většina řidičů spojuje s vadným vnějším kloubem. Renomované výrobní linky ověřují geometrii drážky pomocí souřadnicového měřicího zařízení na základě odběru vzorků, nejen při kontrole konečné montáže.
Specifikace maziva je často považována za dodatečný nápad při získávání zdrojů, přesto hraje vedle metalurgie přímou roli v únavové životnosti. CV mazivo pro klouby je formulováno s přísadami pro extrémní tlaky navrženými tak, aby udržely ochranný film při velmi vysokých kontaktních tlacích generovaných na rozhraní kulička-dráha, tedy v podmínkách, kterým univerzální mazivo na podvozky není vyrobeno tak, aby odolávalo. Balíček aditiv také musí zůstat stabilní v širokém teplotním rozsahu, protože kloub poblíž výfuku nebo turbodmychadla u některých příčných uspořádání motoru může zaznamenat trvalé teploty mnohem vyšší, než jaké by kdy zažil kufr umístěný v blízkosti kola. Přezkoumání datového listu maziva dodávaného s kloubem namísto toho, abychom předpokládali, že je jakékoli mazivo značky výrobce ekvivalentní, je jednoduchou kontrolou, která zachytí překvapivé množství nestandardních součástí před jejich instalací.
Čtení varovných příznaků opotřebení kloubů CV
Opotřebení CV kloubu je progresivní a ve většině případů je zjistitelné dlouho před úplným selháním. Roztržená nebo prasklá bota je nejčasnějším a nejpravděpodobnějším bodem selhání, protože umožňuje unikání maziva a vnikání nečistot, což výrazně zrychluje opotřebení na kuličkových drahách pod nimi.
Jakmile začne kontaminace, opotřebení se spíše zrychlí, než aby postupovalo stálou rychlostí, což se odráží ve strmé křivce uvedené výše, jakmile spoj projde zhruba dvěma třetinami své jmenovité životnosti. Mezi nejspolehlivější terénní indikátory patří:
- Rytmické cvakání nebo praskání během prudkých zatáček, obvykle ukazující na opotřebovaný přívěsný kloub
- Pocit řinčení během zrychlování nebo zpomalování, často spojený s opotřebením vnitřního zanořovacího kloubu
- Viditelná mastnota rozházená kolem vnitřku kola, což ukazuje na roztrženou botu
- Vibrace, které se zvyšují s rychlostí vozidla, což může poukazovat na nevyváženost hřídele po opotřebení kloubu
Rutinní kontrola botiček během plánovaných servisních intervalů zůstává tím nejhospodárnějším způsobem, jak zabránit úplné výměně kloubu, protože samotná bota obvykle stojí zlomek kompletní montáže.
Užitečnou polní technikou pro izolování toho, který kloub generuje stížnost na hluk, je řídit vozidlo pomalým, úzkým kruhem v obou směrech při poslechu z otevřeného okna, protože problém s vnějším kloubem obvykle způsobí hlasitější cvaknutí při odbočování z postižené strany. Problémy s vnitřním zanořením kloubu bývá obtížnější izolovat pouhým uchem a kontrola zvednutého vozidla s naloženým a nezatíženým kolem při kontrole vůle v pouzdru kloubu je obecně spolehlivější než spoléhání se na polohu hluku během silničního testu. Technici, kteří se zabývají velkým množstvím stížností na hnací ústrojí, si často vedou jednoduchý protokol rozhodnutí, který spojuje vzor hluku, měření načtené a nezatížené vůle a případnou hlavní příčinu, protože tento druh interních záznamů zlepšuje diagnostickou přesnost v průběhu času mnohem více než spoléhání se na jakýkoli jednotlivý příznak izolovaně.
Porovnání typů kloubů CV napříč klíčovými výkonnostními metrikami
Při specifikaci spoje pro novou aplikaci nebo při vyhodnocování spoje automobilový cv kloub V katalogu dodavatele mají v praxi největší význam tři metriky výkonu: maximální úhel kloubu, kapacita točivého momentu a chování hluku-vibrací-drsnosti při dálniční rychlosti. Níže uvedená tabulka řadí společné rodiny kloubů napříč těmito třemi faktory na normalizovaném indexu.
Pevné klouby dosahují nejvyššího skóre na kompozitním indexu především díky jejich širokému rozsahu kloubů a nízké NVH, což vysvětluje jejich dominanci na vnějších pozicích téměř na všech platformách pro cestující. Spoje s křížovou drážkou vyměňují určitý rozsah kloubů za kompaktnější balení, které vyhovuje aplikacím s malou vůlí, ale obecně omezuje jejich použití na platformy s nižším točivým momentem.
Stojí za zmínku, že výše uvedený kompozitní index je spíše obecným inženýrským srovnáním než žebříčkem dílů kteréhokoli jednotlivého dodavatele a reálný výkon stále silně závisí na kvalitě materiálu a výrobní toleranci, o které jsme hovořili dříve. Dva spoje stejné konstrukční rodiny mohou vykazovat znatelně odlišné výsledky únavy v závislosti na konzistenci tepelného zpracování, takže typ spoje by měl být považován za výchozí filtr pro rozhodnutí o zdroji spíše než jako konečné slovo, který konkrétní díl koupit.
Praktický rámec pro získávání zdrojů a hodnocení dodavatelů
Nákupní týmy hodnotí nové cv společný dodavatel těžit ze strukturované kvalifikační sekvence spíše než spoléhat na jedinou vzorovou zásilku. Níže uvedený tok nastiňuje pětistupňový proces používaný ve většině průmyslových programů sourcingu.
Přezkoumání certifikace materiálu by mělo spíše potvrdit jakost slitiny, specifikaci tepelného zpracování a záznamy o zkouškách tvrdosti, než přijmout obecný technický list. Testování na zkušebním stavu, v ideálním případě zahrnující cyklus torzní únavy a test životnosti botičky, poskytuje objektivní základ pro srovnání dvou dodavatelů nabízejících vizuálně identické díly. Procesní audit zařízení, a to i vzdálený, prováděný prostřednictvím videoprohlídek a procesní dokumentace, odhalí, zda kontrola probíhá ve správných fázích, nikoli pouze u konečného balení.
| Hodnotící kritérium | Hmotnost | Co ověřit |
|---|---|---|
| Sledovatelnost materiálu | 25 procent | Certifikáty mlýna se shodují s čísly šarží |
| Rozměrová konzistence | 25 procent | Zprávy CMM pro více výrobních šarží |
| Údaje o únavovém testu | 20 procent | Nezávislé testování cyklu nebo testování třetí stranou |
| Kvalita bot a maziva | 15 procent | Hodnocení životnosti a specifikace maziva |
| Konzistence dodávky | 15 procent | Včasné plnění nedávných objednávek |
Celkové náklady na vlastnictví: Cena vs. dlouhodobá hodnota
Nejnižší jednotková cena jen zřídka produkuje nejnižší celkové náklady, jakmile se započítají záruční nároky, práce při předčasné výměně a prostoje. Níže uvedené srovnání ukazuje, jak poruchovost v rámci stanoveného servisního okna posouvá efektivní náklady na jednotku napříč třemi cenovými úrovněmi.
Díly rozpočtové úrovně mají často pořizovací cenu o 20 až 30 procent nižší, než jsou možnosti střední úrovně, ale vyšší míra selhání v rané fázi životnosti často vymaže úsporu během prvních dvou servisních intervalů, jakmile je zahrnuta práce. Provozovatelé vozových parků a výrobci s předvídatelnými pracovními cykly obecně zjišťují, že komponenty střední třídy nebo prémiové komponenty pocházející od dodavatelů, kteří mohou prokázat konzistentní údaje o únavových testech, produkují nižší náklady na kilometr služby, i když je cena nálepky vyšší.
Užitečným způsobem, jak toto rozhodnutí interně zformulovat, je vypočítat náklady na míli očekávané životnosti spíše než náklady na jednotku, přičemž se zohlední pracovní hodiny pro původní instalaci i jakoukoli očekávanou brzkou výměnu. U vozového parku provozujícího desítky nebo stovky vozidel se i nepatrný rozdíl v četnosti selhání v rané fázi životnosti rychle projeví, protože každá neplánovaná výměna s sebou nese také náklady na plánování v podobě odstávek vozidla, které se neobjeví na faktuře za díly. Zabudování tohoto výpočtu do standardní nákupní šablony, spíše než srovnávání jednotkových cen v izolaci, má tendenci přesouvat rozhodování o zdrojích směrem k dodavatelům, kteří mohou svá tvrzení o spolehlivosti doložit testovacími údaji spíše než samotným marketingovým jazykem.
Montážní postupy, které prodlužují životnost
Dokonce i dobře vyrobený spoj může selhat brzy, pokud jsou instalační postupy nekonzistentní. Krátký seznam návyků odděluje instalace, které dosahují plné jmenovité životnosti, od těch, které ne:
- Naplňte spoj mazivem specifikovaným výrobcem spíše než obecným mazivem na podvozky, protože balení aditiv se liší podle použití
- Utáhněte matici nápravy na specifikovanou hodnotu pomocí kalibrovaného klíče místo nárazové pistole nastavené podle pocitu
- Zkontrolujte, zda jsou svorky botky rovnoměrné, a ujistěte se, že během zpětné montáže nedošlo ke skřípnutí
- Po instalaci otočte řízením až do úplného zámku v obou směrech, abyste před testováním na silnici zkontrolovali, zda není vázáno
- Zaznamenejte si najeté kilometry instalace, aby bylo možné naplánovat budoucí kontroly spouštění podle známého výchozího stavu
Tyto kroky zaberou jen několik minut navíc na nápravu, ale významně snižují míru reklamací v rámci vozového parku a opravny, protože velký podíl brzkých poruch spojů je způsoben kontaminací mazivem nebo nesprávným kroutícím momentem spíše než součástí samotné.
Obchody, které sledují kvalitu instalace vedle výkonu dílů, často zjistí, že je obtížné je oddělit při analýze záručních reklamací, což je další důvod, proč se konzistentní kontrolní seznam instalace vyplatí za velký objem práce, spíše než jen za příležitostnou opravu.
Často kladené otázky
Q1: Jak dlouho by měl kloub CV vydržet za normálních jízdních podmínek?
Většina spojů je dimenzována na vzdálenost více než 100 000 mil, když bota zůstane neporušená a je použito továrně specifikované mazivo, ačkoli provozní cyklus, vystavení silniční soli a styl jízdy ovlivňují skutečnou životnost.
Q2: Lze opravit roztrženou botu CV bez výměny celého kloubu?
Bota může být někdy vyměněna sama o sobě, pokud je zachycena brzy a kloub ještě nebyl vystaven znečištění, ale jakmile se do dráhy kuliček dostane písek, pouze výměna boty neobnoví plnou životnost.
Otázka 3: Je cvakání vždy známkou selhání vnějšího kloubu?
Cvakání při zatáčení je jedním z nejspolehlivějších indikátorů opotřebení vnějšího kloubu, i když před objednáním náhradního dílu stojí za to potvrdit, že se hluk mění se směrem otáčení a úhlem řízení.
Q4: Zatěžují vozidla s pohonem všech kol více klouby CV než vozidla s pohonem předních kol?
Systémy pohonu všech kol mohou vystavit zadní nebo středové klouby různým točivým momentům, ale namáhání každého jednotlivého kloubu závisí více na úhlu kloubu a dodání točivého momentu než na samotném uspořádání hnacího ústrojí.
Q5: Jaká je nejčastější chyba při hromadném nákupu náhradních spojů?
Výběr dílů pouze na základě ceny a shody čísla dílu, bez přezkoumání certifikace materiálu nebo vyžádání údajů o únavových zkouškách, je nejčastější příčinou nekonzistentní kvality v rámci hromadné objednávky.
Q6: Ovlivňuje třída spojovacího materiálu významně cenu?
Povrchově kalená legovaná ocel s ověřeným tepelným zpracováním obvykle stojí více než průběžně kalené alternativy, ale rozdíl je obvykle malý zlomek celkových jednotkových nákladů ve vztahu k vyšší spolehlivosti, kterou poskytuje.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: č. 9 Xingyuan Road, Farm Automobile and Motorcycle Park, Yuhuan City, provincie Zhejiang, Čína
autorská práva © Yuhuan Bayzo Machinery Co., Ltd. Všechna práva vyhrazena.
OEM/ODM Dodavatelé komponentů hnacího ústrojí